Mekanik Tasarım
İmalata göndermeden önce kontrol edilmesi gereken 7 şey
17 Ağustos 2026 · 4 dakika okuma
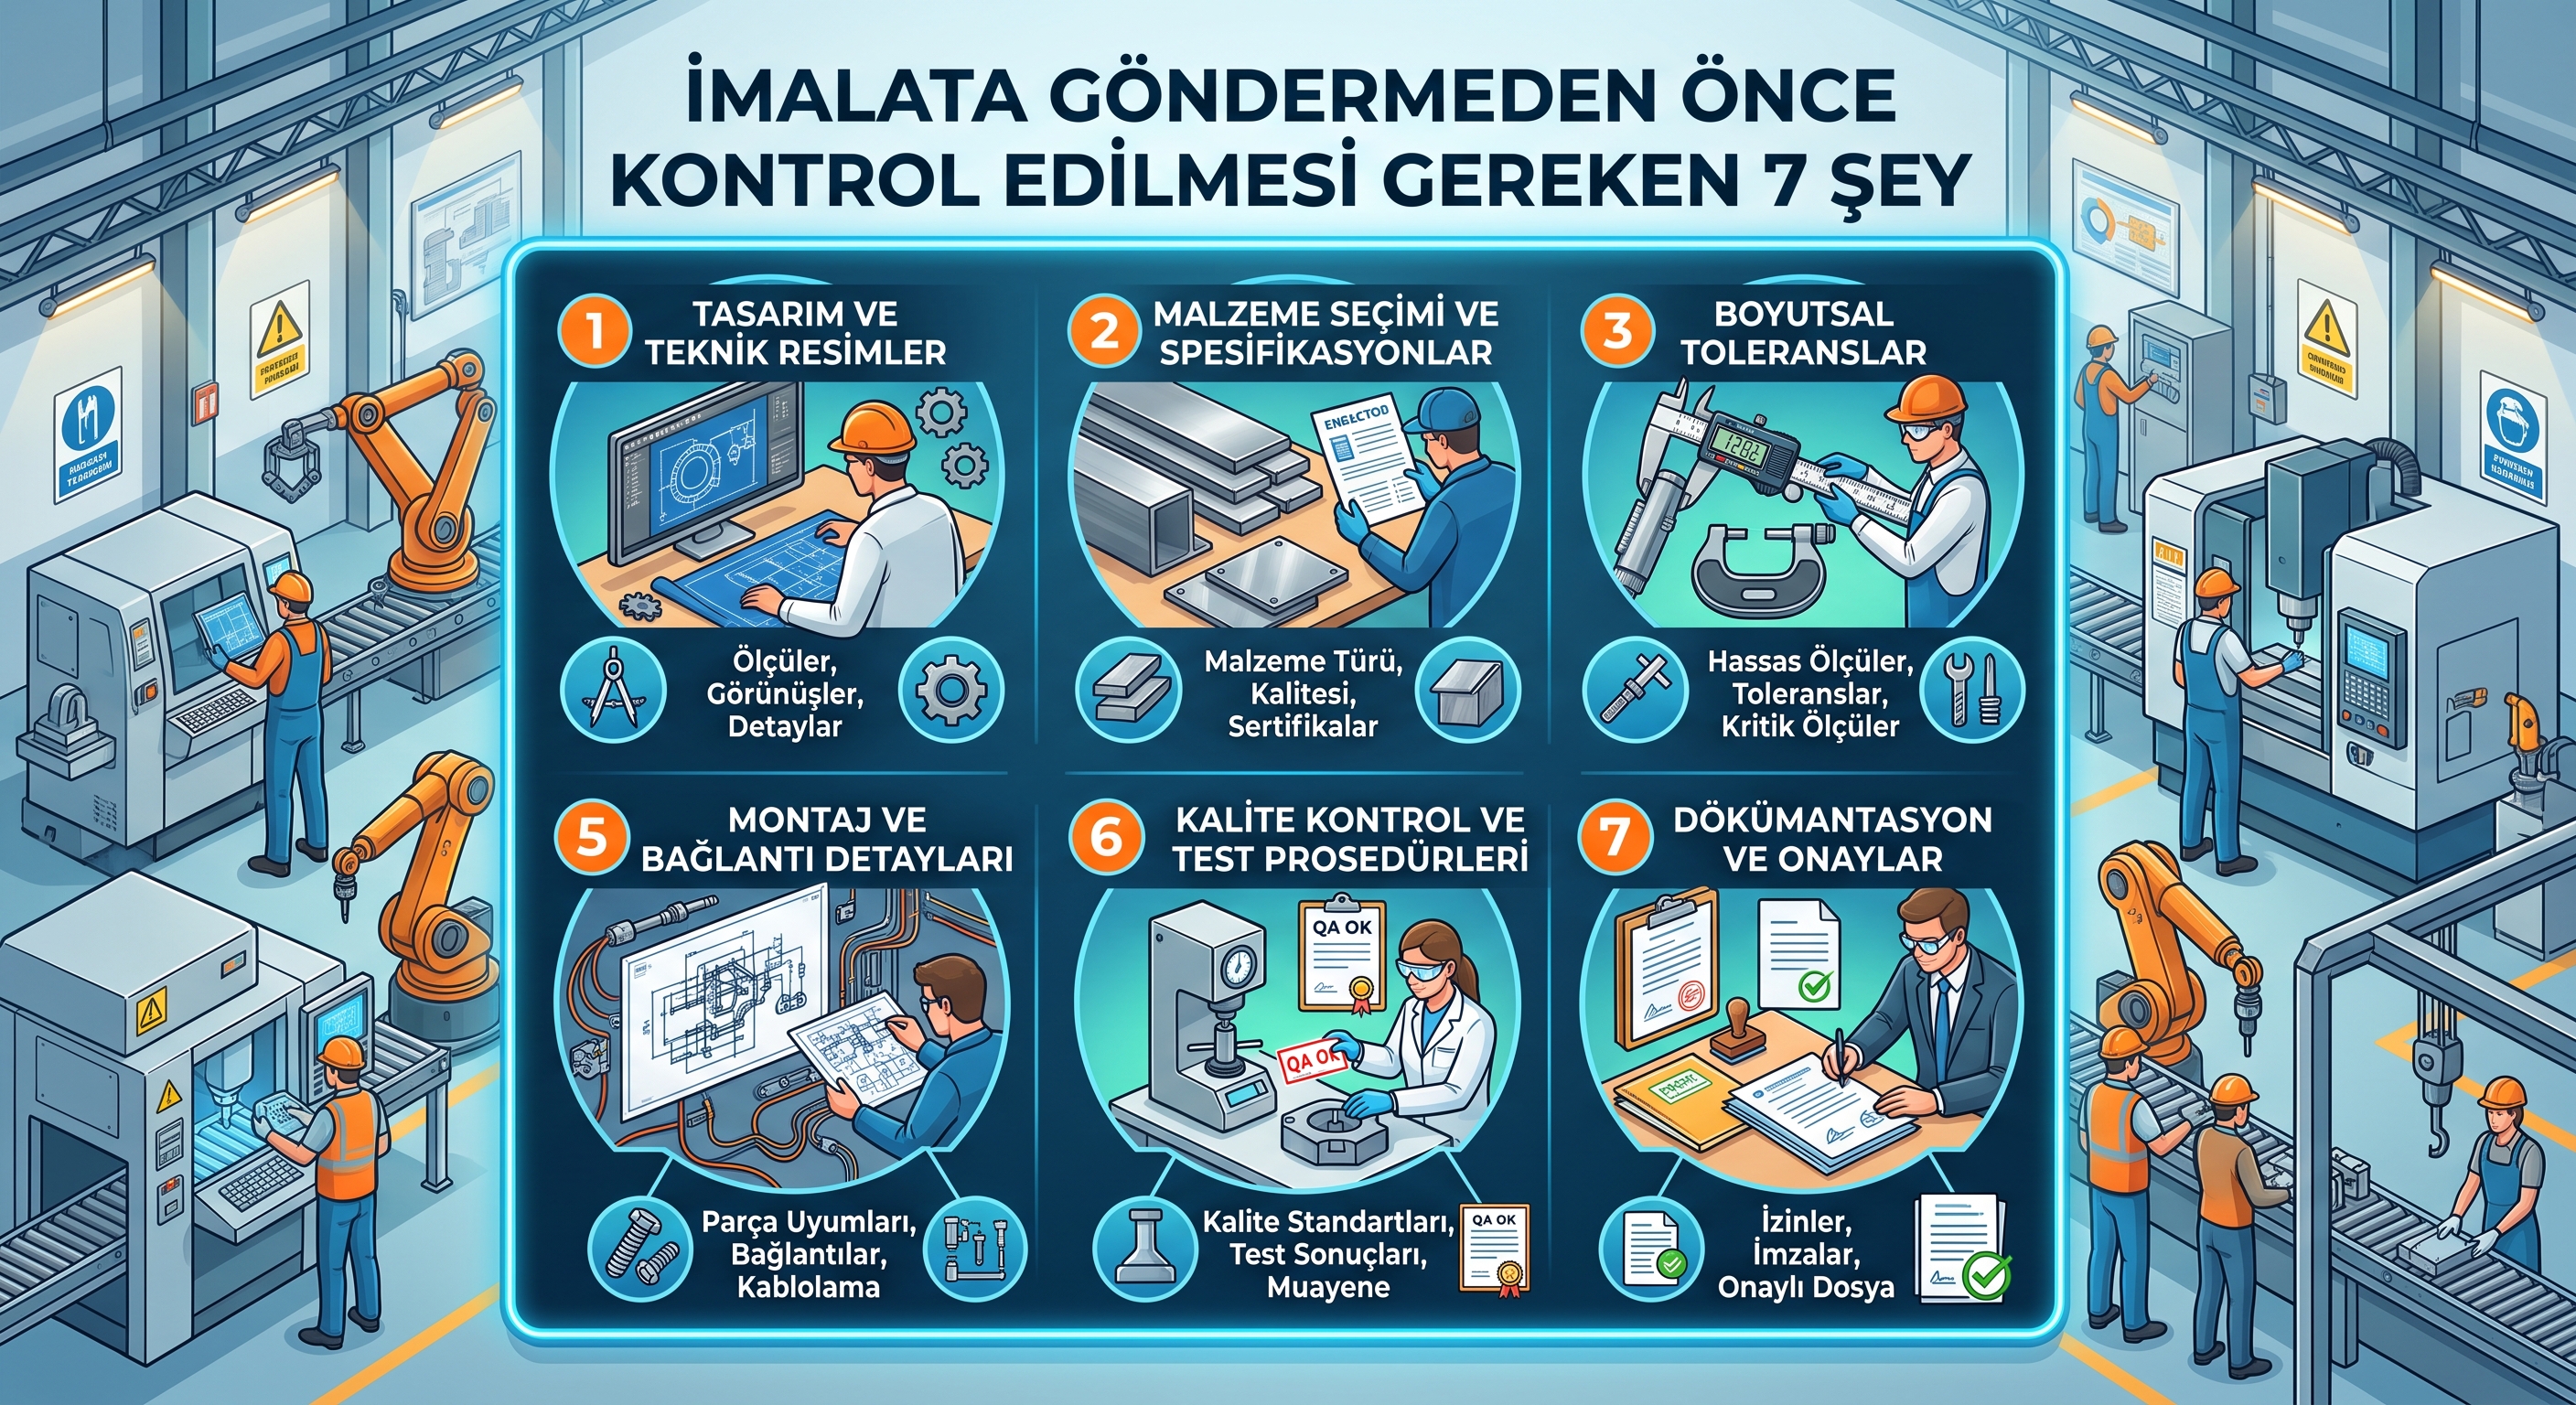
Bir parçanın imalata hazır olması, tasarımının bitmesi demek değil. Atölyeye giden dosyaların önemli bir kısmı eksik bilgi yüzünden ya soru listesiyle geri döner ya da yanlış üretilir. İşin kötüsü, iki durumda da kaybedilen şey aynı: zaman ve para. Aşağıdaki yedi başlık, dosyayı göndermeden önce beş dakikada geçilebilecek bir kontrol listesi.
Tasarım bitti, model ekranda duruyor, her şey yerli yerinde görünüyor. Bu noktada çoğu kişi dosyayı imalatçıya yollar ve işin bittiğini düşünür. Oysa imalat, tasarımın devamı değil, ayrı bir dildir. Ekranda mükemmel duran bir parça, tezgâhta üretilemez ya da üretilir de işe yaramaz olabilir.
Aşağıdaki yedi madde, dosyayı göndermeden önce geçilecek bir kontrol listesidir. Hiçbiri karmaşık değildir; ancak atlandıklarında maliyeti yüksektir.
1. STEP dosyası tek başına yetmez
STEP en yaygın paylaşım formatıdır ve geometriyi kayıpsız taşır. Taşımadığı şey ise üretimi belirleyen unsurlardır: tolerans yok, yüzey işlemi yok, malzeme yok, adet yok, hangi ölçünün kritik olduğu bilgisi yok.
Karşı tarafa parçanın şekli gönderilmiştir, tarifi değil. Tezgâhtaki kişi eline gelen katı modele bakıp "bu delik ne kadar hassas olmalı" sorusunu tahminle cevaplar. Tahmin ederse ya gereğinden hassas yapar (pahalı) ya da gereğinden gevşek yapar (parça montajda tutmaz).
Doğrusu: STEP dosyasının yanına ölçülendirilmiş bir teknik resim (PDF olarak) eklemektir. STEP üretim için, PDF anlaşma içindir.
2. Her ölçüyü değil, kritik ölçüleri işaretleyin
Teknik resimde sık yapılan hata, her ölçüye tolerans yazmaktır. Bu, işi kolaylaştırmaz; fiyatı yukarı çeker. İmalatçı her toleranslı ölçüyü ayrıca ölçmek ve tutturmak zorundadır.
Gerçekte bir parçada kritik ölçü sayısı azdır: bir yatağın oturduğu çap, iki delik arasındaki eksen mesafesi, bir montaj yüzeyinin düzlemliği. Geri kalanı "parça bu kadar olsun" ölçüsüdür.
Doğrusu: fonksiyonel olan ölçülere tolerans vermek, resmin köşesine genel tolerans notu koymaktır (yaygın kullanım ISO 2768-m). Böylece kritik olan vurgulanmış, gerisi standarda bırakılmış olur.
3. Tolerans, dosyanın en pahalı satırıdır
Aynı deliğin ±0,1 mm ve ±0,01 mm hâli arasında geometri farkı yoktur; fiyat farkı ise katlarcadır. Dar tolerans; farklı tezgâh, farklı takım, daha yavaş işleme ve çoğu zaman ayrıca ölçüm demektir.
Her toleransta sorulacak tek bir soru vardır: Bu ölçü neyle eşleşiyor? Bir rulman oturuyorsa dar tolerans gerekir. Hiçbir şeye değmiyorsa gerekmez.
Doğrusu: dar toleransı gerekçesiyle birlikte vermektir. Gerekçe bulunamıyorsa o tolerans muhtemelen fazladır.
4. "Alüminyum" bir malzeme adı değildir
Malzeme kutusuna "alüminyum" yazmak, imalatçıya seçimi bırakmaktır. 6061 ile 7075 aynı fiyatta, aynı dayanımda ve aynı işlenebilirlikte değildir. Paslanmazda 304 ile 316 arasındaki fark korozyon ortamında belirleyicidir. Plastikte POM ile PA6'nın nem davranışı farklıdır.
İkinci konu ise temindir: alaşımın kendisi doğru olabilir ancak piyasada o kalınlıkta levha yoksa iş bekler. Yaygın alaşım ve standart ölçü seçmek teslim süresini kısaltır.
Doğrusu: alaşımı tam kodla yazmak, mümkünse alternatifini de belirtmektir ("6061-T6, bulunamazsa 6082-T6 olur" gibi).
5. Yüzey işlemi ölçüyü değiştirir
Eloksal, kaplama, boya — bunlar parçanın üstüne eklenen katmanlardır ve kalınlıkları vardır. Eloksal tipik olarak birkaç on mikron ekler; bir delikte bu kalınlık iki taraftan birden geleceği için çap daralır. Sıkı geçme bir yuvada bu kadarı montajı engeller.
Doğrusu: yüzey işlemini belirtmek ve kritik ölçülerin işlem öncesine mi sonrasına mı ait olduğunu resme yazmaktır. Bu tek satır, montajda parçanın girip girmemesini belirler.
6. Tasarım, imalat yöntemine göre değişir
Aynı parçanın CNC'ye, saca ve 3B baskıya göre tasarımı aynı olamaz.
CNC'de iç köşeler keskin olamaz, çünkü kesici takım yuvarlaktır; köşeye takım yarıçapı kadar bir radyus gelir. Derin ve dar cepler, ince duvarlar işleme süresini ve hurda riskini artırır.
Sac imalatta büküm yarıçapı, büküm payı ve deliklerin büküm hattına uzaklığı belirleyicidir. Büküme fazla yakın bir delik, büküm sırasında ovalleşir.
3B baskıda ise katman yönü dayanımı doğrudan etkiler; parça yanlış yönde basıldığında katmanlar arasından ayrılır.
Doğrusu: yöntemi tasarımın başında seçmektir. Sonradan yöntem değiştirmek parçayı yeniden tasarlamak demektir.
7. Adet, tasarımın kendisini belirler
Tek parça üretilecekse blok malzemeden yontmak en hızlı yoldur. Aynı parçadan binlerce üretilecekse aynı yöntem pahalıya gelir; kalıp, döküm veya enjeksiyon devreye girer. Bu yöntemlerin kendi kuralları vardır: çıkma açısı, et kalınlığı dengesi, çekme payı.
Prototip tasarımını olduğu gibi seri üretime taşımak genellikle mümkün olmaz. Prototipte doğru olan karar, seride yanlış karardır.
Doğrusu: adedi ilk günden söylemektir. Tasarımcı için bu, malzemeden daha belirleyici bir bilgidir.
Kontrol listesi
Dosyayı göndermeden önce şunları kontrol edin: - STEP'in yanında ölçülendirilmiş teknik resim var mı? - Kritik ölçüler ayrıldı ve genel tolerans notu kondu mu? - Dar toleransların gerekçesi var mı? - Malzeme tam alaşım koduyla yazıldı mı? - Yüzey işlemi ve ölçünün işlem öncesi/sonrası olduğu belirtildi mi? - Tasarım seçilen imalat yöntemine uygun mu? - Adet belirtildi mi?
Benzer bir işiniz mi var?
Kapsamı konuşalım, doğru rakamı birlikte çıkaralım.